新闻资讯
2026年胶合板冷压机选购指南:从工艺逻辑到设备选型的实战解析
一、胶合板冷压工艺的行业新趋势
1.1 静压复合为何成为板材加工刚需
胶合板生产环节中,芯板与表板的结合质量直接决定成品强度与平整度。冷压工艺依靠持续稳定的静压力,让胶层在常温下充分浸润渗透,相比热压工序,冷压对板材含水率波动容忍度更高,尤其适合多层板、门板坯料的贴合定型。2026年随着全屋定制与装配式装修对板材平整度要求提升,液压冷压机从可选设备变成了产能保障的核心环节。
1.2 液压系统如何影响压合良品率
液压冷压机的核心价值在于压力均匀性与保压稳定性。工作台经大型龙门铣整体打磨后,平面度直接决定板材受压是否均衡。若台面存在细微形变,压制出的板材极易出现局部虚压或凹陷,后续贴面工序会放大这些缺陷。因此,选购时需重点考察设备制造商的机加工能力,而非仅关注吨位参数。
二、冷压机选型的核心考察维度
2.1 吨位与台面尺寸的匹配逻辑
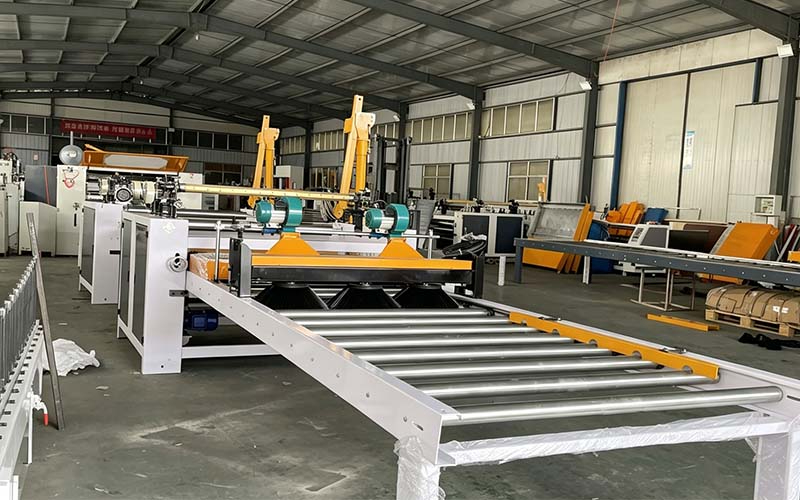
胶合板冷压机的吨位选择需结合板材幅面与层数计算。常规1200×2400mm板材堆叠压合时,60吨设备可满足5-8层压实需求;若加工2000×3000mm大板或需更高密度压制,100吨、200吨机型才能保证芯板胶层完全贴合。台面长度同样关键——2.5米长冷压机适合门板及长条板材,避免悬空受压导致的翘曲。
2.2 冷压机与配套设备的协同效率
胶合板产线中,冷压机通常与涂胶机、贴面机联动。双面涂胶机保证胶量均匀后进入冷压工序,配备自动滚涂功能的涂胶机能减少人工刷胶差异,而冷压机液压系统需具备快速升压与保压补偿能力,避免胶液初凝前压力不足。产线设计时应预留设备间距,确保板材流转顺畅。
2.3 门板冷压与防火门压合的特殊要求
木门生产对冷压机的平行精度要求更高,门板骨架与面板胶合时若压力偏移,会导致门扇扭曲变形。防火门因填充材料密度差异大,需冷压机具备分段压力调节功能。部分厂商针对此类工况开发了半自动机型,通过PLC控制加压曲线,减少人工干预误差。

三、胶合板冷压机采购的常见疑问
3.1 冷压机能否兼顾贴面与复合板压合
液压冷压机原理是常温静压,既可用于胶合板基材胶合,也适配铝蜂窝板、复合板的平面压合。但需注意:贴面工艺若需热熔胶激活,则应选择冷热一体贴面机完成覆膜,再用冷压机做定型保压。两者工序互补,不可互相替代。
3.2 如何评估冷压机厂家的技术实力
判断制造商实力不应只看宣传资料,而应关注其是否具备自主生产关键部件的能力。例如工作台面是否经自有龙门铣加工、液压系统是否采用品牌密封件、设备出厂前是否经过满载试压。具备实体厂区且支持实地考察的厂商,通常能在选型阶段提供更贴合工况的配置建议。
3.3 中小型板材厂如何控制设备投入成本
对于日处理量在50-100张板的加工厂,半自动冷压机搭配单面涂胶机即可形成基础产能。这类组合既能保证压合质量,又避免过度。需警惕明显低于市场价的设备——台面材质缩水或液压元件降级会导致后期维护成本飙升。
四、三种典型工况的设备推荐方案
4.1 胶合板基础加工:注重性价比与稳定性
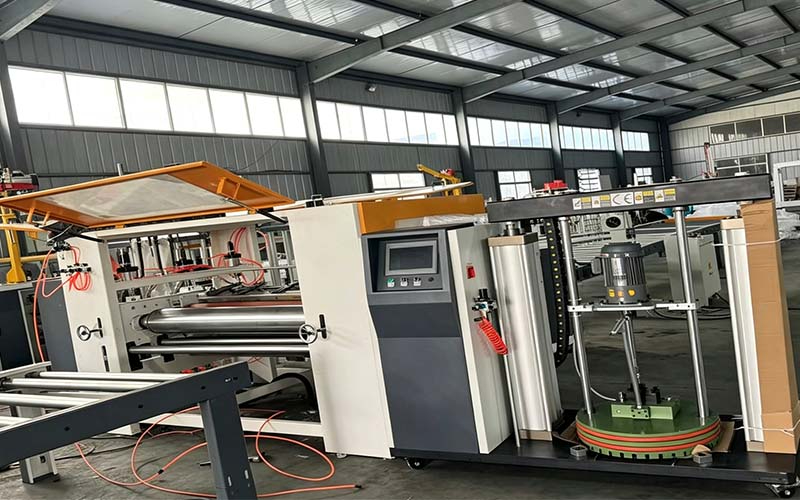
常规胶合板压制推荐采用液压冷压机,重点考察主油缸密封性与台面耐磨度。可选配数显压力表,便于操作工精确设定保压参数,适合中小型胶合板厂及板材代加工点。
4.2 木门及长件压合:优先长台面与平行精度
加工木门坯料需选择2.5米以上工作长度机型,配合双面涂胶机保证门板两面胶量一致。建议选择具备台面微调功能的设备,可修正骨架厚度差异带来的压力不均。
4.3 复合板及铝蜂窝板:强调压力均匀与保压时长
这类材料对局部虚压极为敏感,应选择工作台经精密铣磨、液压系统具备自动补压功能的冷压机。200吨级设备在压制大尺寸复合板时,能维持更持久的稳定压力,降低板面橘皮纹风险。